本文目录
做首饰精密铸造的工厂,常见的问题集中在两处:蜡模的细节还原不够,铸件的批次表现不一致。这两个问题分别出在蜡模和铸造两个环节,选首饰精密铸造设备时也应该分开考虑。
生产中常见的痛点
- 花丝、镂空等细小结构,手工或普通方式做蜡模,细节难以还原。
- 同一款产品不同批次的铸件表现有差异,返修和抛光工作量随之增加。
- 设备分开采购,蜡模、铸造两个环节的参数没有放在一起评估。
解决思路:按工艺顺序拆开看
失蜡铸造的流程是:做蜡模 → 种蜡树、灌石膏 → 焙烧脱蜡 → 熔金铸造 → 清理后处理。蜡模决定了铸件能还原多少细节,铸造环节决定了金属能否稳定充满型腔。所以选型时先确认蜡模的精度要求,再按材料和产品结构选择铸造方式。
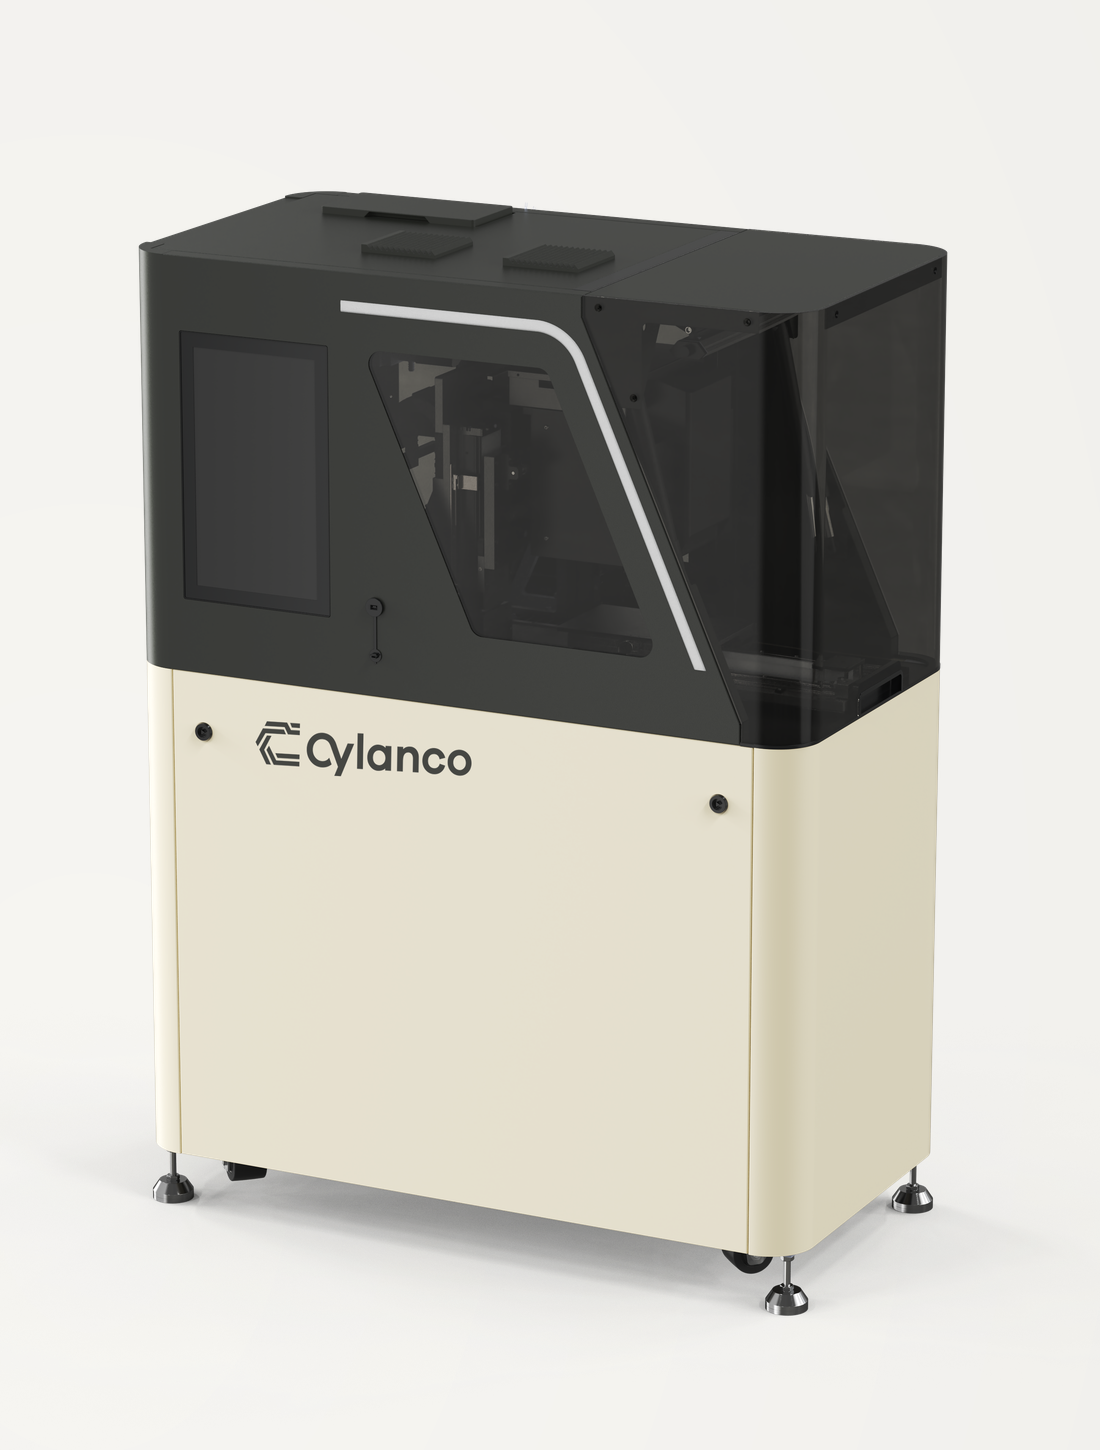
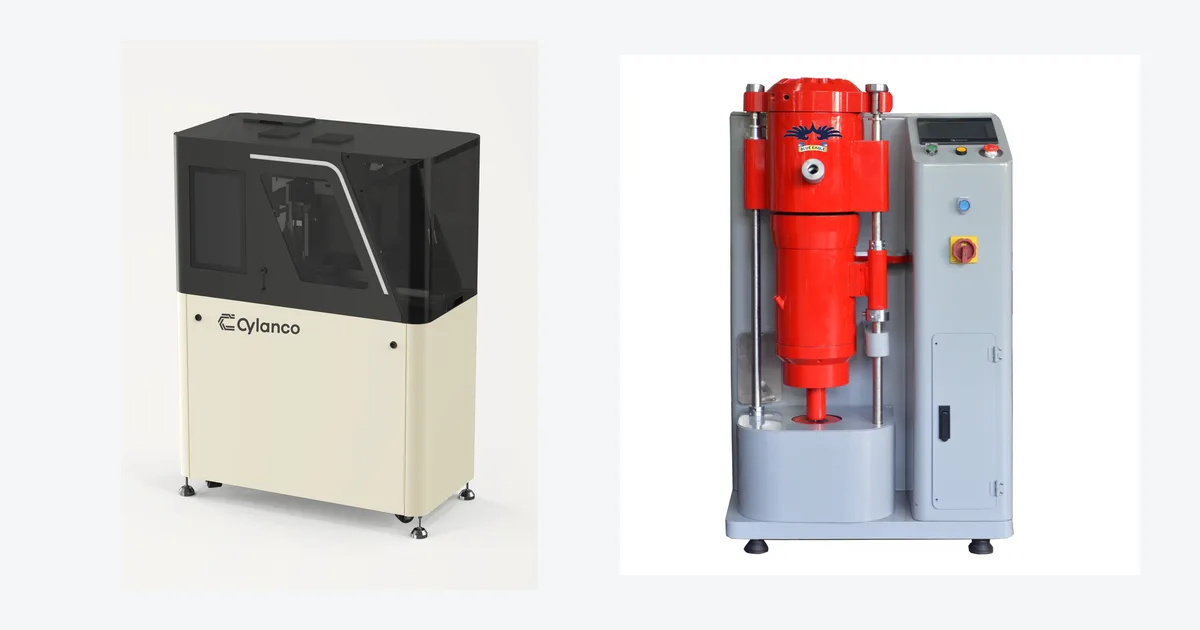
蜡模环节:Cylanco-Gen1 喷蜡成型系统
Cylanco-Gen1 是单喷头小型精密喷蜡成型系统,直接从三维模型打印蜡模。下表参数取自产品资料:
| 项目 | 参数 |
|---|---|
| 成型技术 | 多喷嘴喷射技术(MJP) |
| 成型尺寸 | 235 × 138 × 110 mm |
| 分辨率 | 2900 × 2900 × 1700 DPI,15 μm 层厚 |
| 尺寸精度 | ±0.04 mm / 20 mm |
| 打印速度 | 普通配置:单通道 5 mm/h,双通道 2.5 mm/h;极速配置:单通道 7.2 mm/h,双通道 3.6 mm/h |
打印速度因模型、材料与工艺而异。设备配有大视窗封闭成型舱和移动式专用底柜,便于在车间内部署。
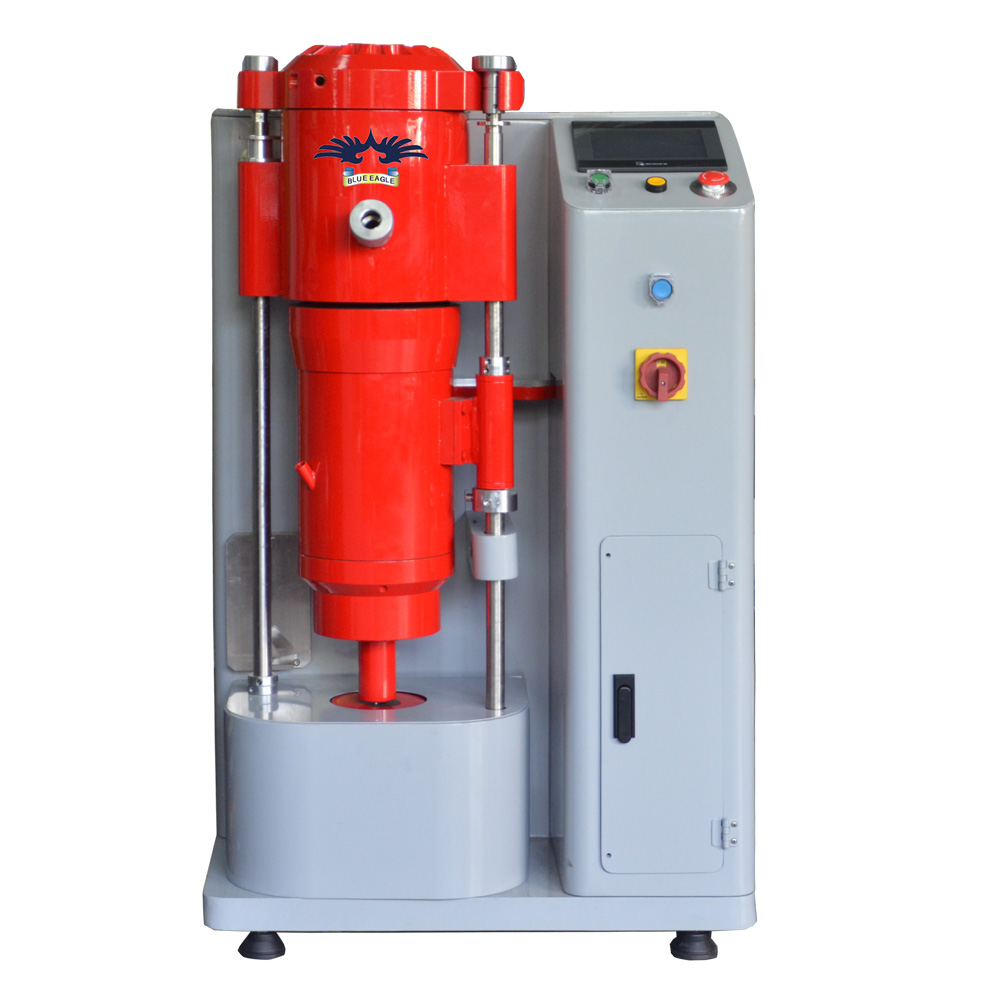
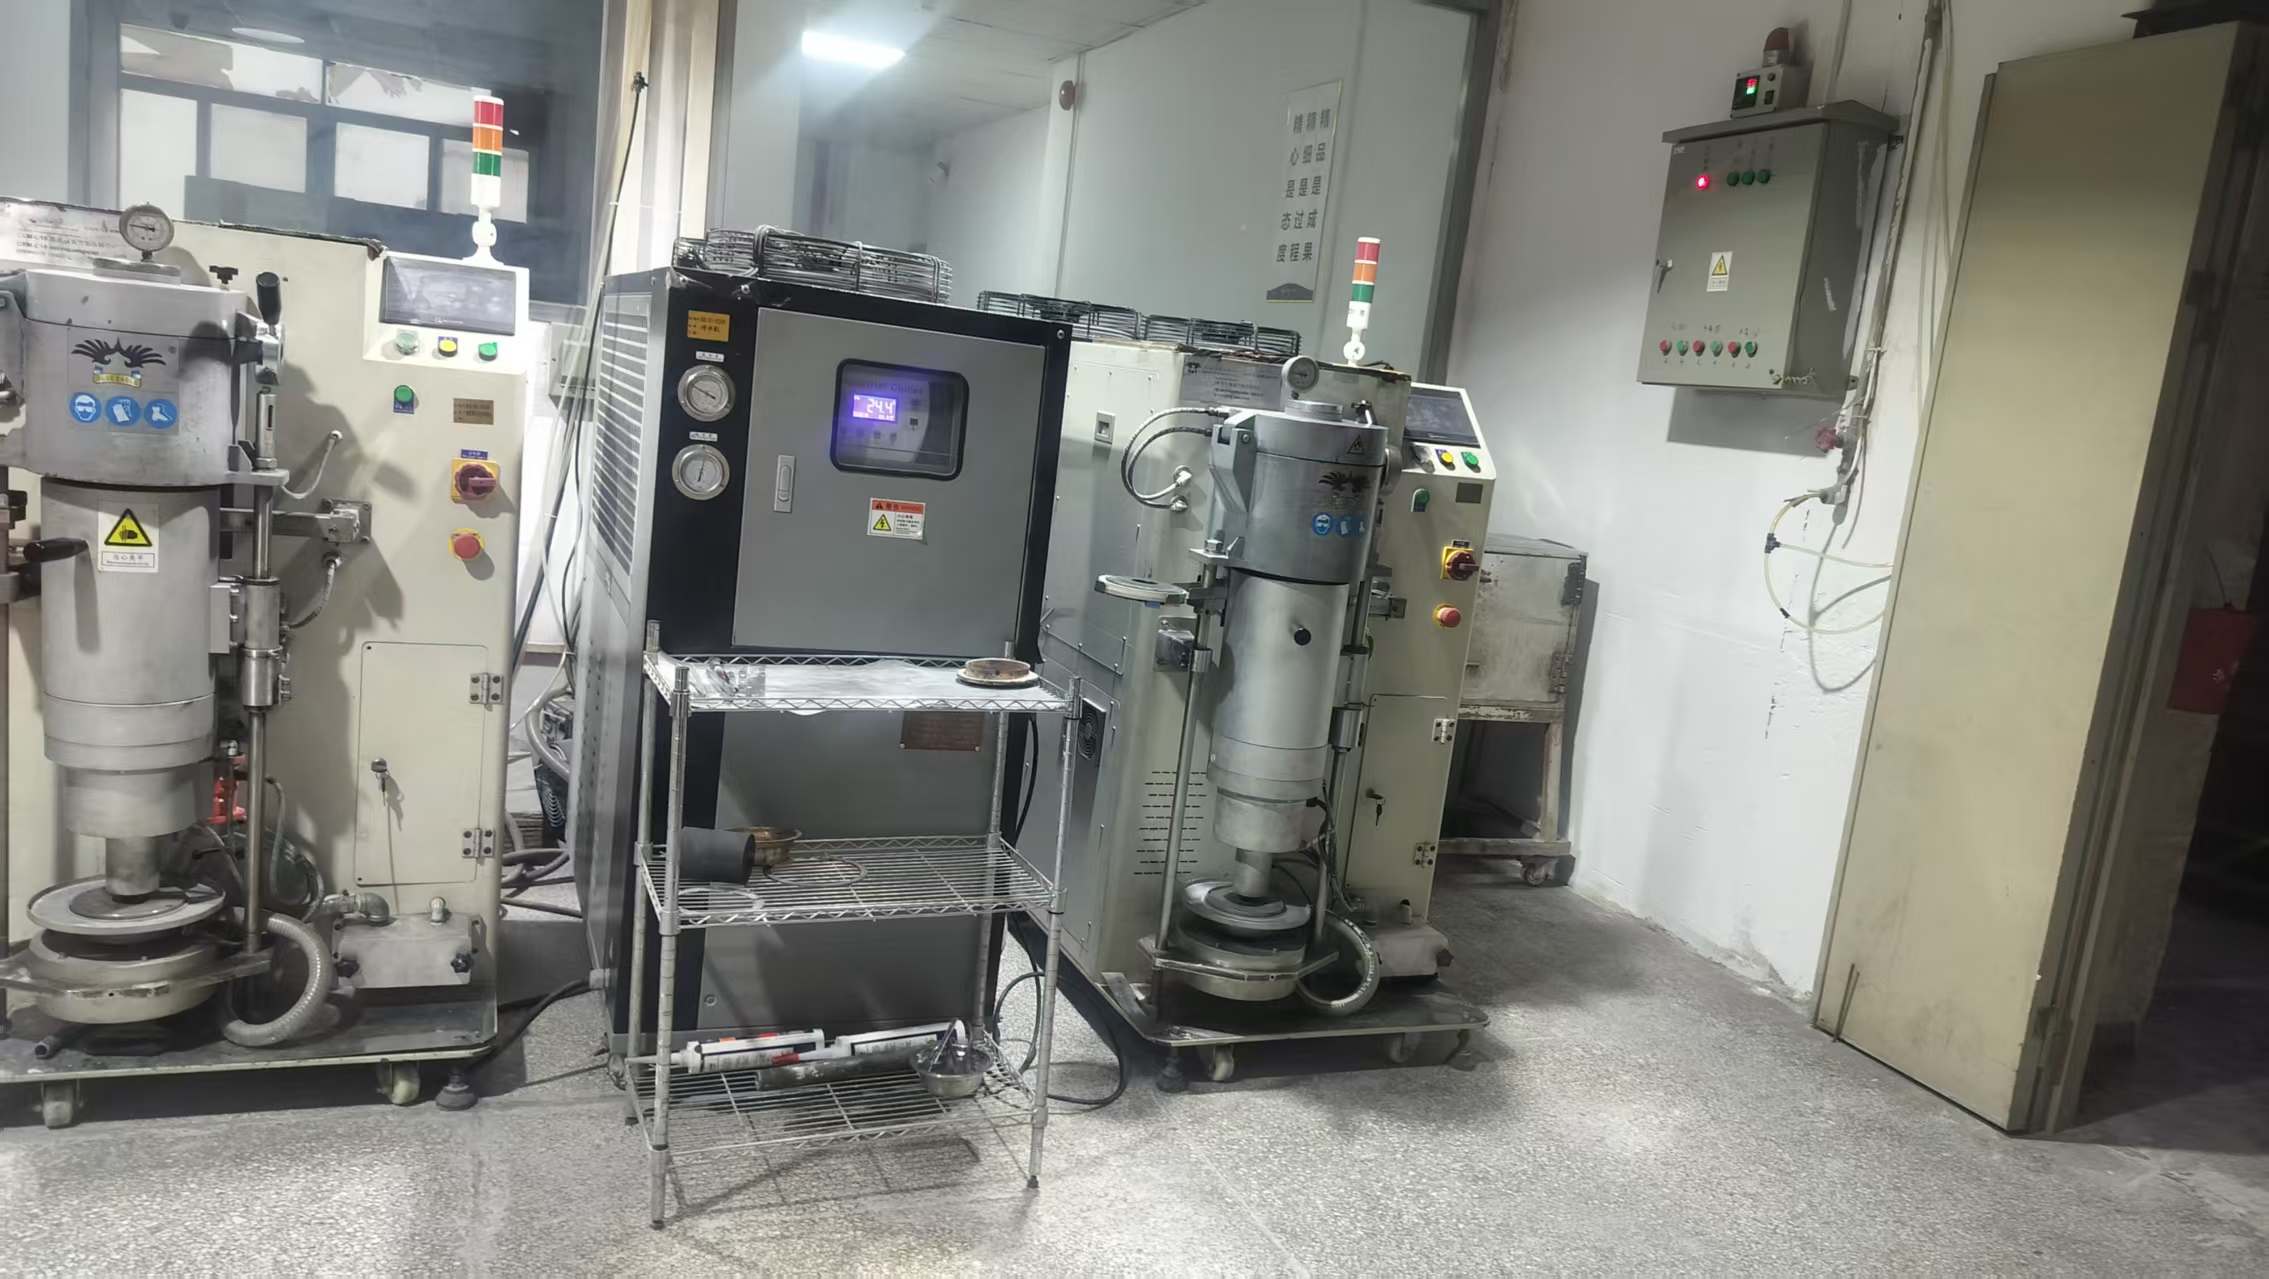
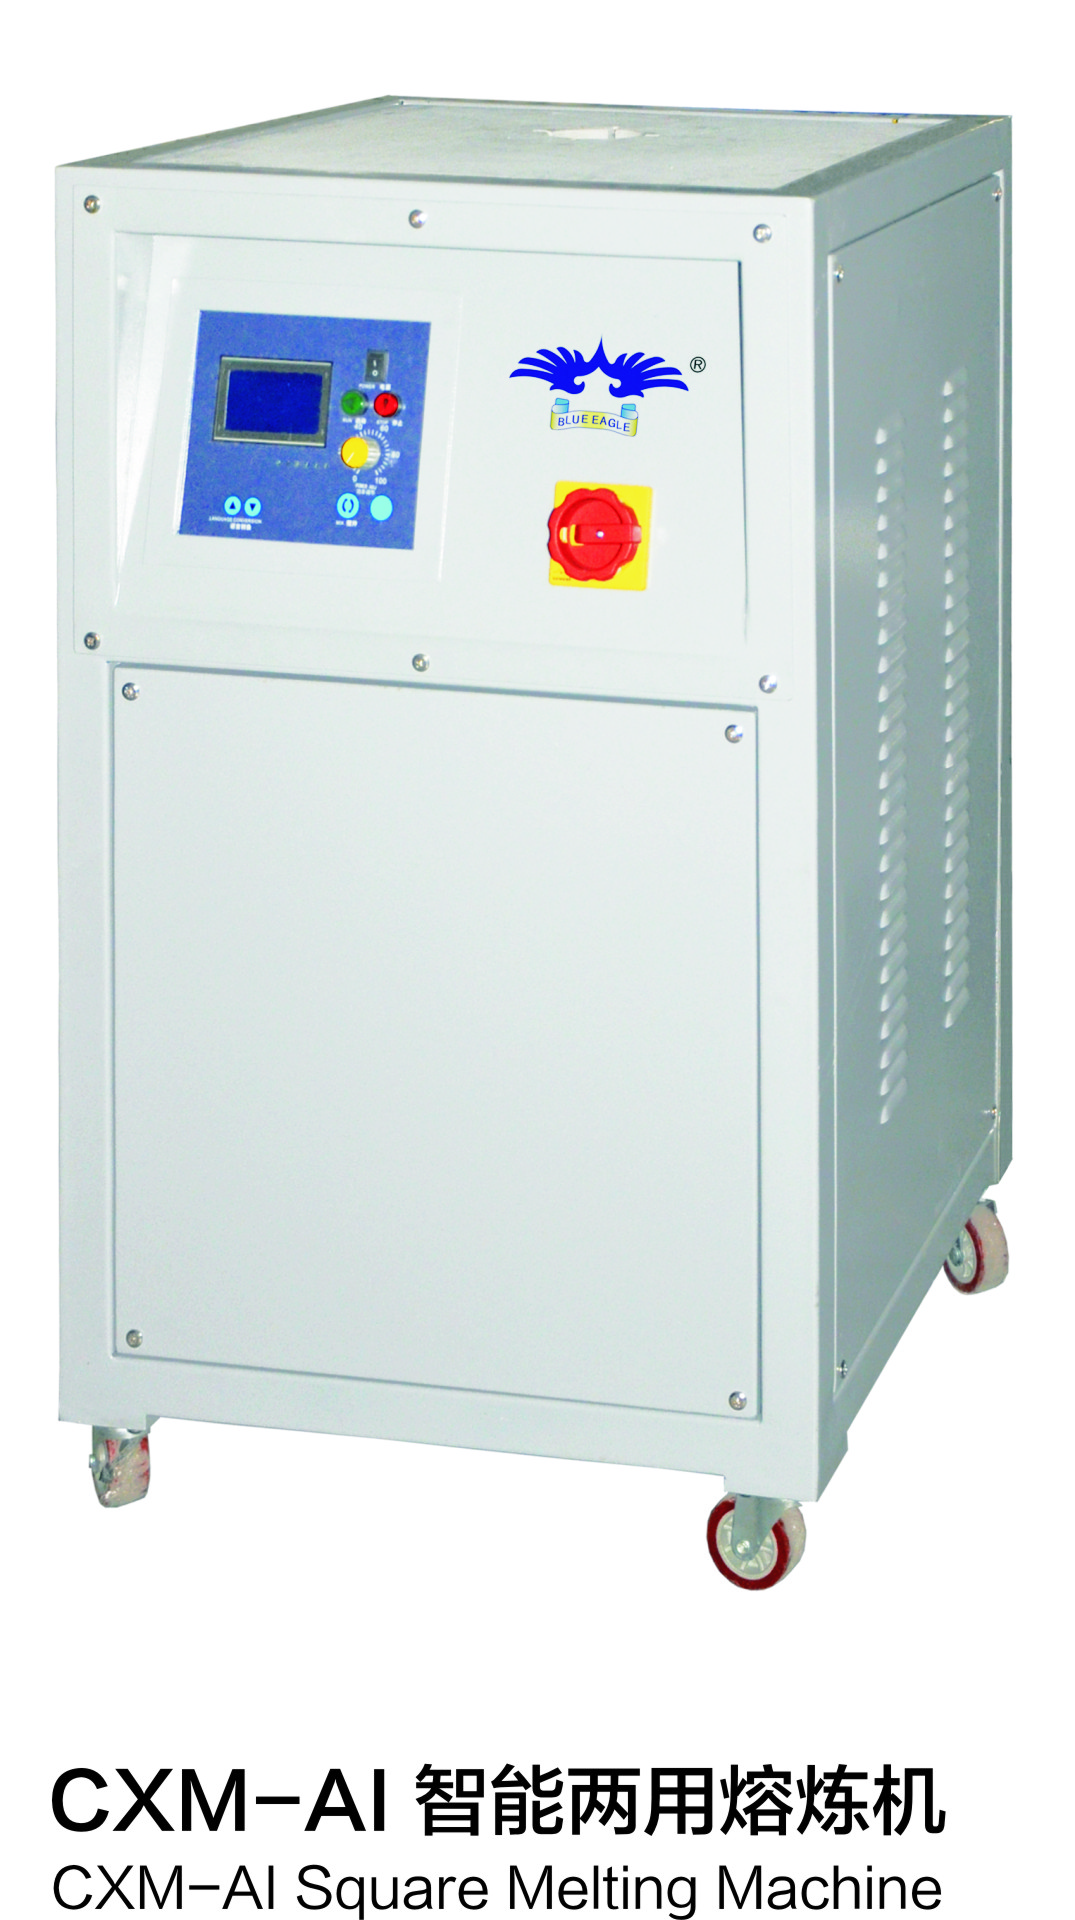
铸造环节:CXM-C20 与 CXM-C18 真空压力铸造机
- CXM-C20 微电脑真空压力震动铸造机(新):面向重复化珠宝生产的智能铸造工作流,适合关注批次稳定性与复现的产线。
- CXM-C18 微电脑真空压力铸造机:面向精细首饰和花丝类产品的真空压力铸造,针对花丝等精细结构铸造设计。
两台设备的具体配置需要结合材料、单次装料量和产能确认,欢迎把产品图纸或样件发给我们评估。
适用场景
- 款式多、单款数量少,需要快速出蜡模再进入铸造的首饰工厂。
- 以花丝、镂空等精细结构为主的产品线。
- 计划把蜡模和铸造两个环节放在一起规划的新产线。
选型前要确认的条件
- 产品材料:金、银、铂或其他合金。
- 目标产能:每天的蜡模数量、单次铸造装料量。
- 现场条件:供电、冷却、真空、气源和设备空间。
把这些信息告诉我们,工厂工程师会按工艺顺序给出设备搭配建议,也可以预约试样,用你的模型实际验证。