本文目录
铂金首饰铸造常遇到的问题是:高温下金属液流动性差,薄壁、花丝这类细小结构充型不足;冷却收缩大,厚薄交接处容易出现缩孔。常规的真空加压工艺能解决一部分问题,但温度与充型方式不匹配时,效果仍然有限。
铂金铸造的三个难点
- 温度高:铂族金属熔点高,铸造温度要跟上,炉膛与铸筒的耐温、保温都要留余量。
- 充型难:细小结构多,金属液在型腔里走不远,薄壁与爪位容易缺肉。
- 收缩大:冷却时收缩明显,厚薄交接处与孤立厚壁位置要留出补缩空间,靠工艺参数而不是事后修补。
CXM-CSP-N2 的工艺组合怎么起作用
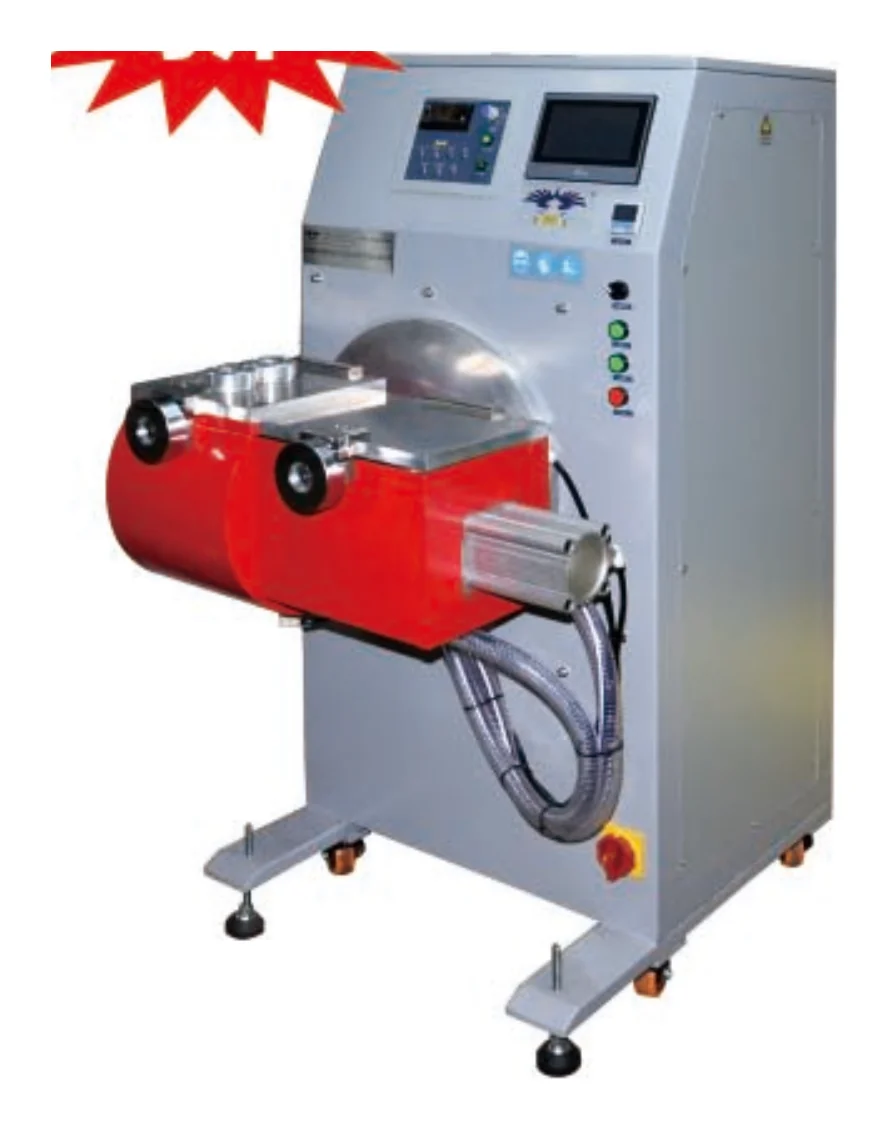
依据官网公布规格,CXM-CSP-N2 智能自转震动真空加压铸造机采用自转、震动、真空与加压组合控制,适配金、银、铜及铂族金属高温铸造,额定输入功率 7 kW,铂金金属熔量 2 kg(铂),高温设计能力 1800 °C。
- 自转让金属液在型腔里分布更均匀,薄壁位置也有机会充填。
- 震动帮助金属液流动,减少气孔滞留。
- 真空加压减少型腔内气体阻力,让金属液走得更顺。
对照:CXM-VII 适合小件精密铂金铸造
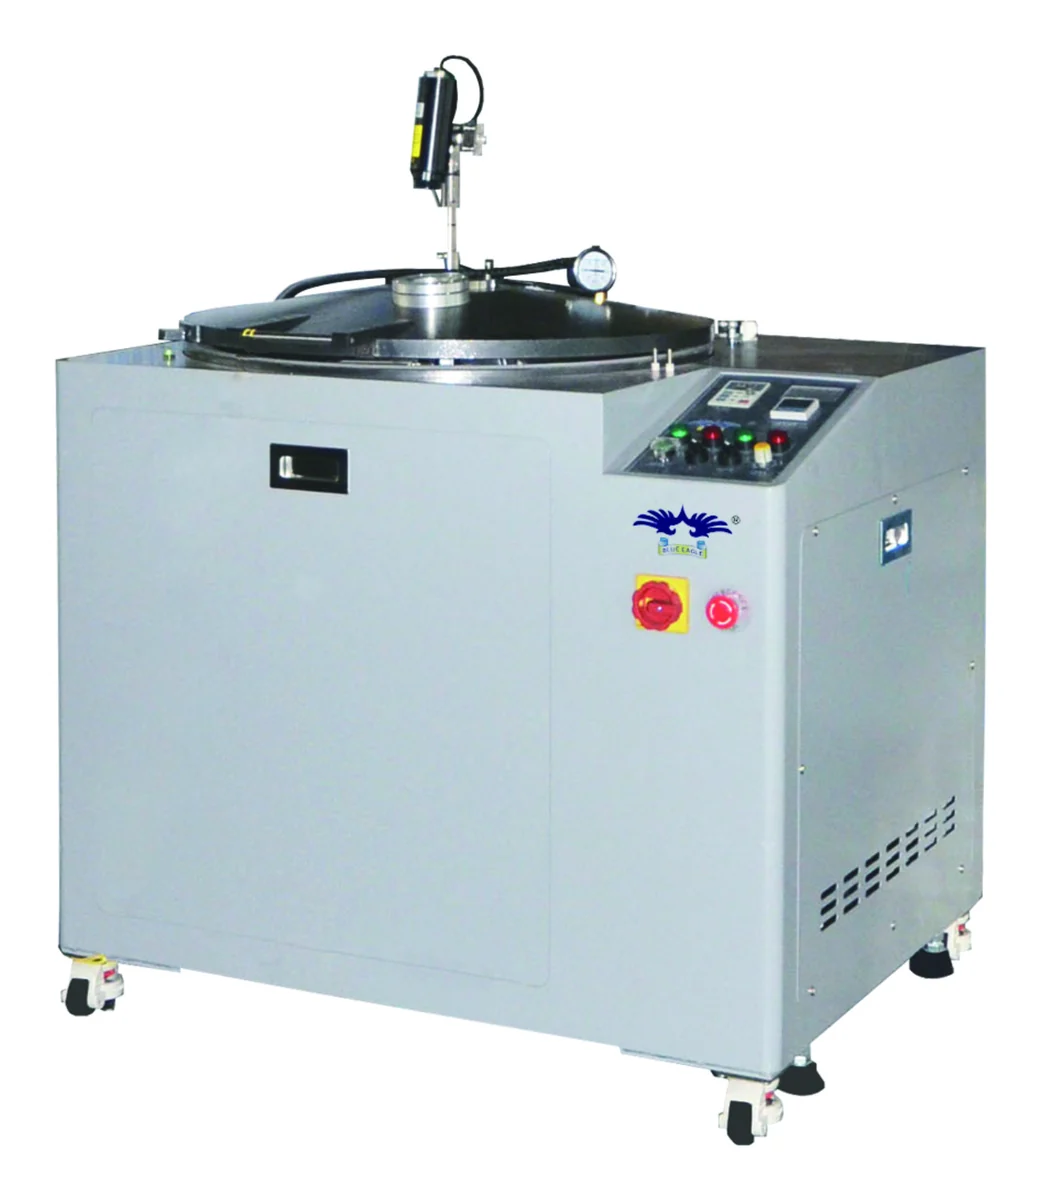
同为铂金铸造设备,CXM-VII 真空离心铂金铸造机走另一条路线:曲臂变频真空离心结构,气动自动升降开盖,功率 0–6 kW 可调,熔解容量 400 g,单次铸造重量 300 g,快速达设定转速 0.1 s,适配铂金、钯金及不锈钢精密铸造。件小、结构精细、批量不大时,可以对照这两台的容量与充型方式选型。
选型前先核对的几件事
- 铸件以铂金为主,还是金、银、铜都要做:覆盖的金属范围不同,选的机型也不一样。
- 单件重量与单炉批量:先按代表件的重量与铸筒尺寸核对容量,再谈工艺。
- 试样:拿一两件带薄壁或镶口的代表件做样件评估,确认充型与表面效果后再定工艺。
如需针对现有铂金件与铸筒做样件评估,欢迎通过页面下方入口预约工厂试样。